
 EN
Szybkie linki
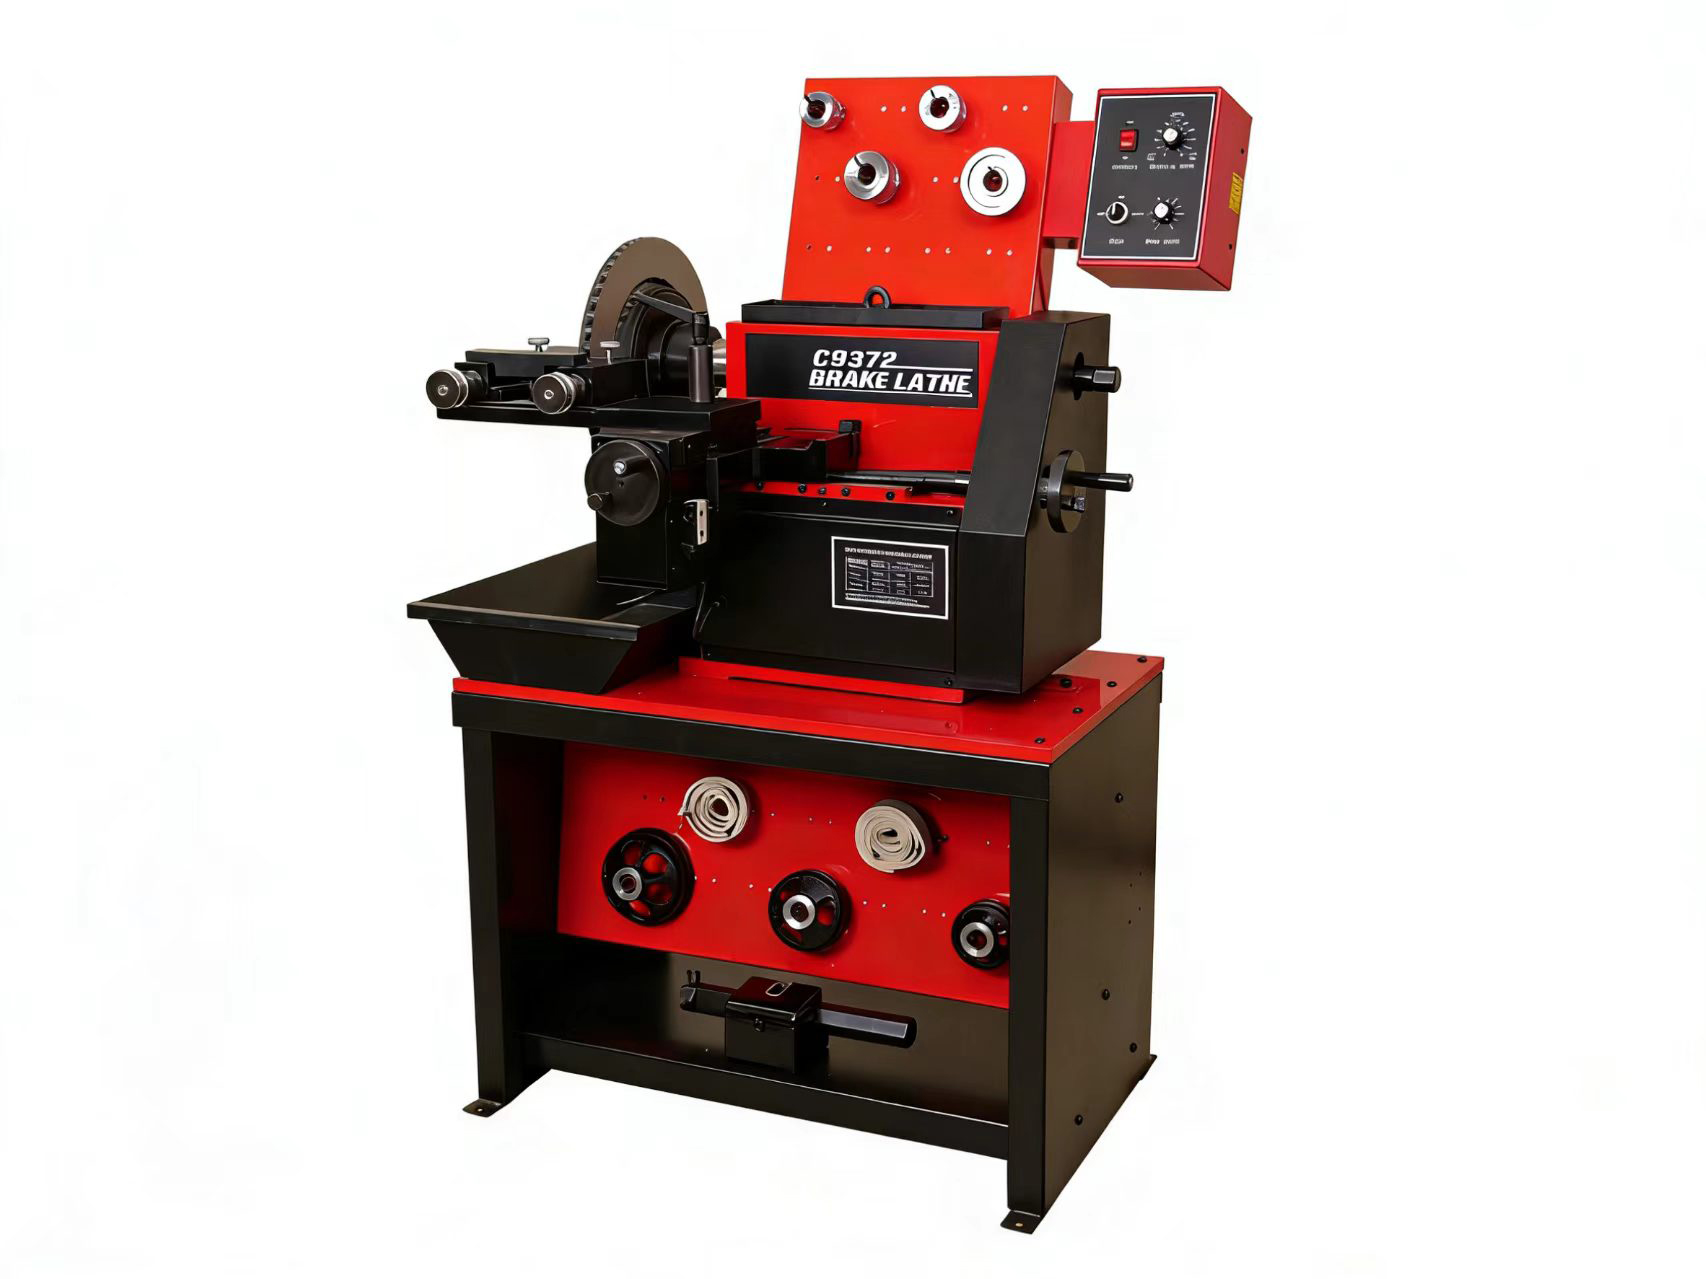
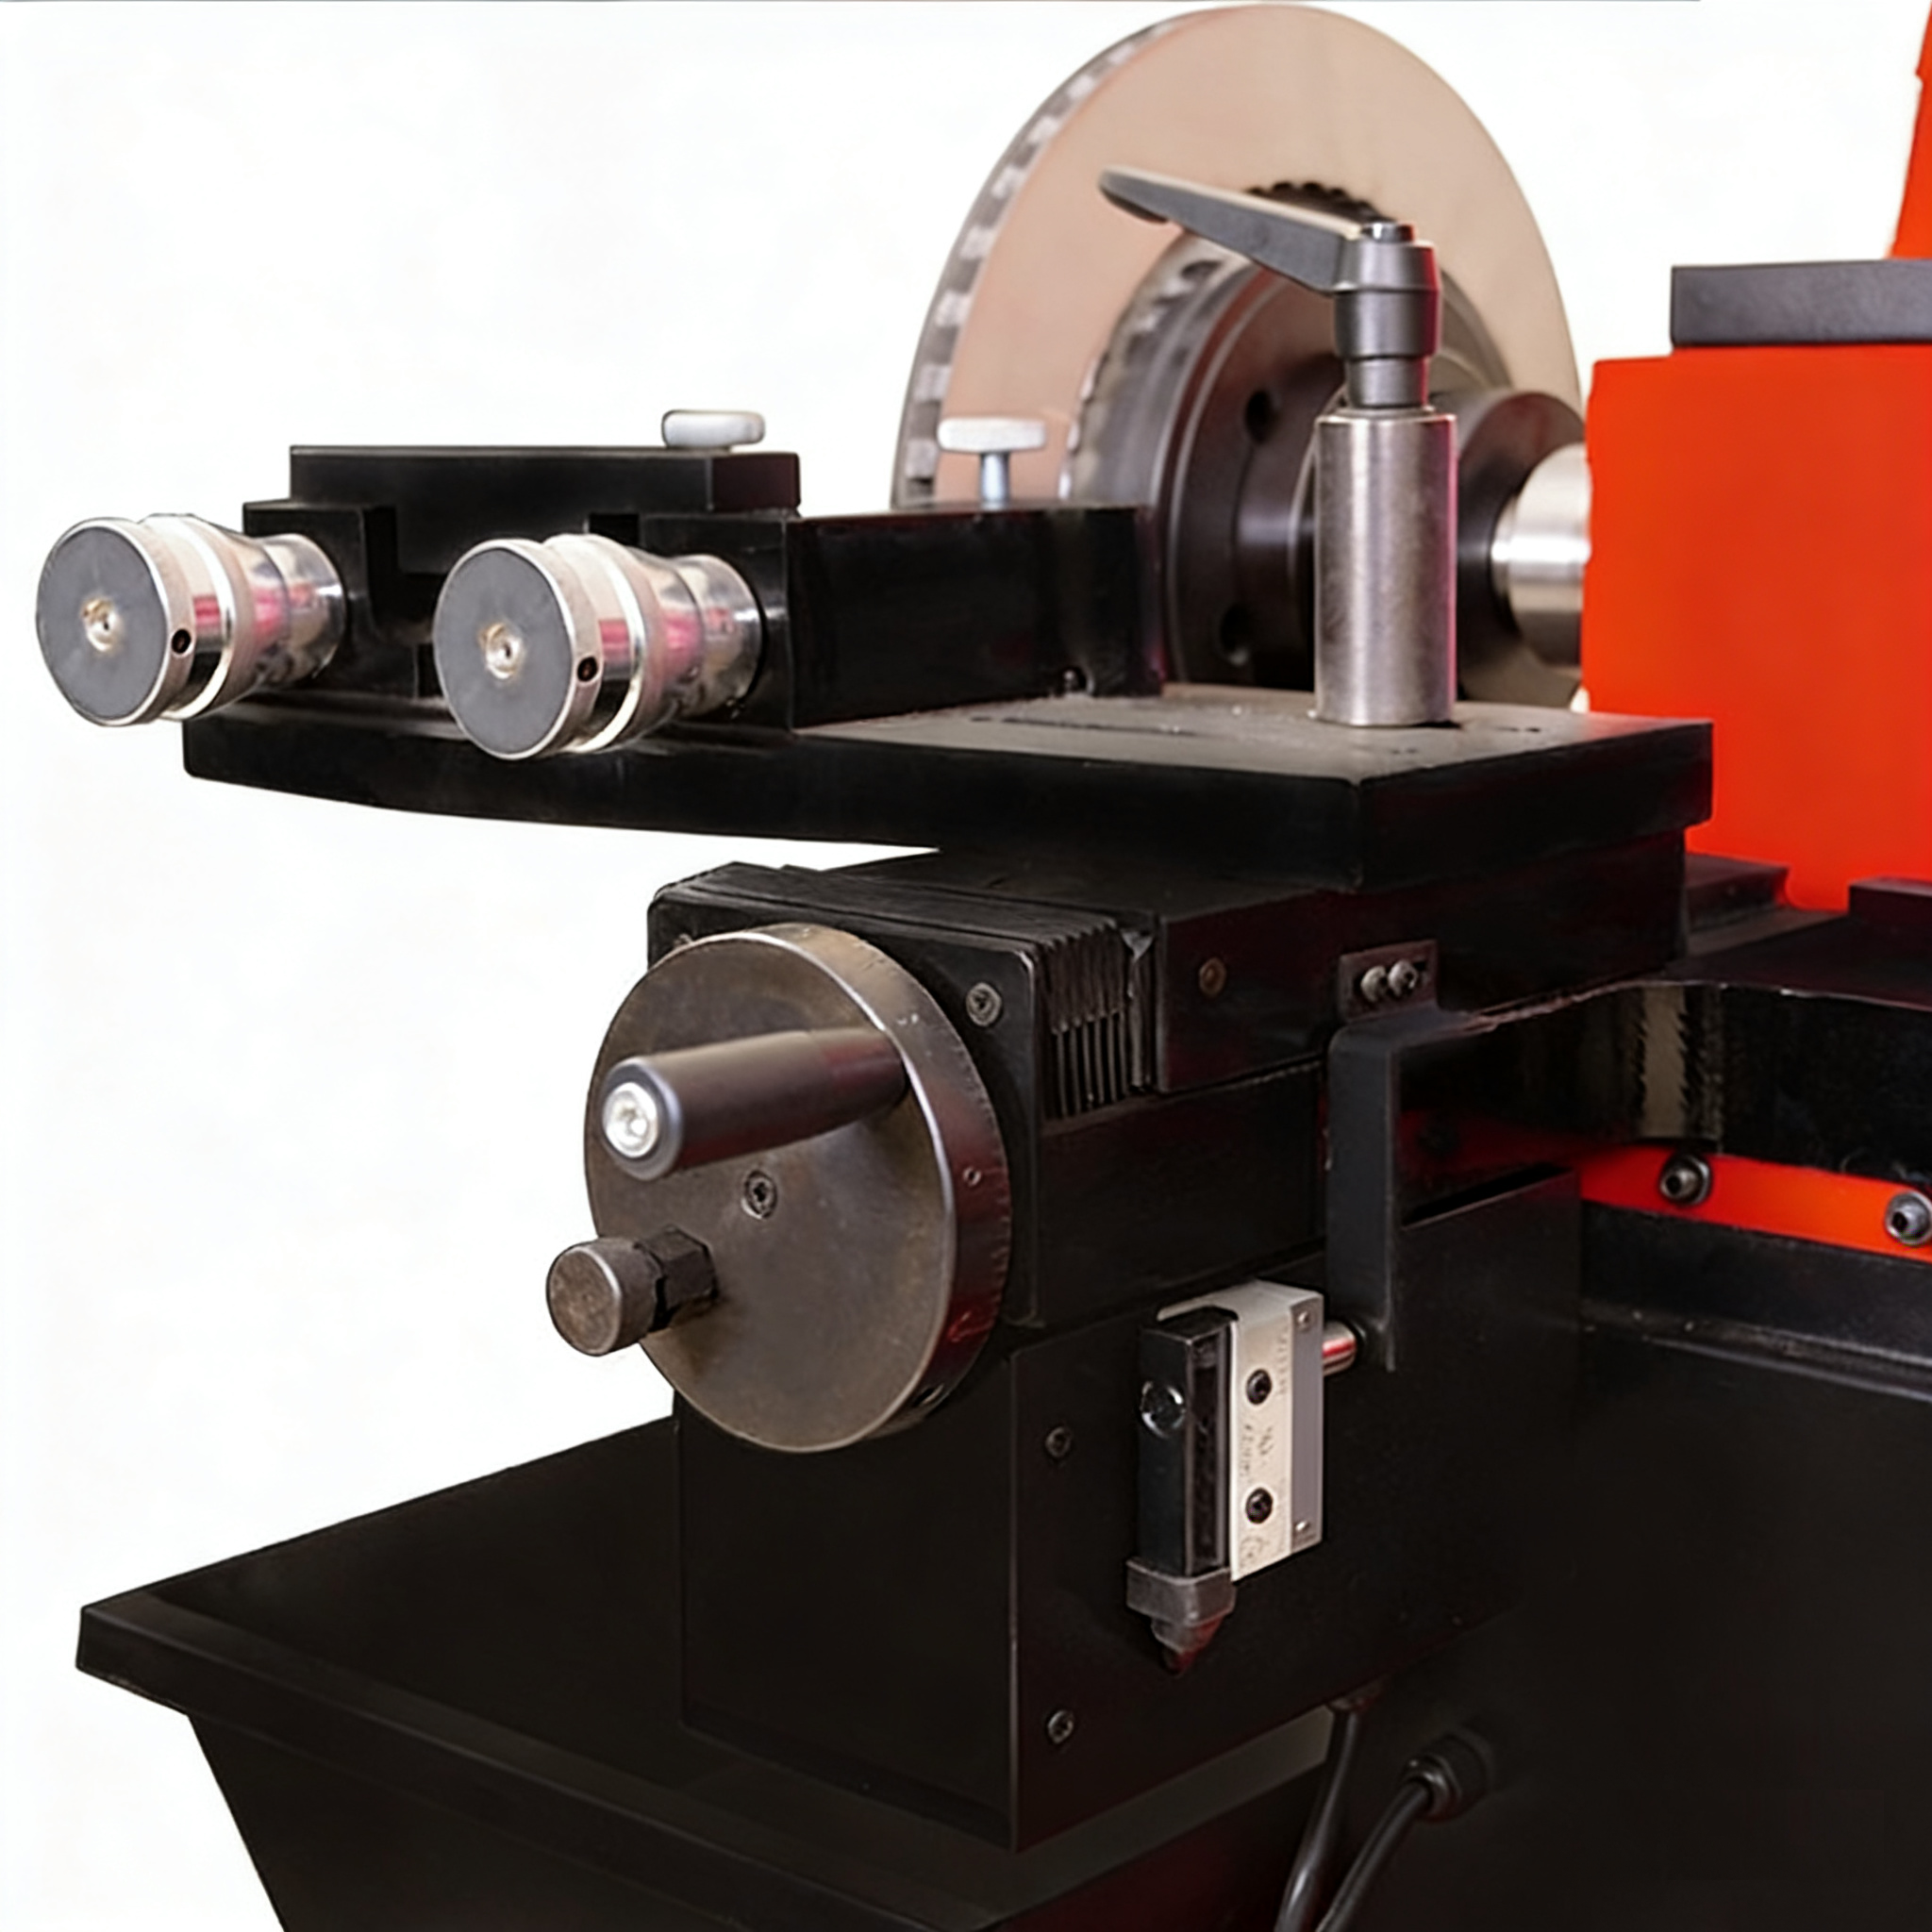
Maszyna tokarska do klocków i bębnów hamulcowych Cavalry C9372 o podwyższonej wydajności stanowi znaczący postęp w sprzęcie do serwisu układów hamulcowych, wykorzystując precyzyjne silniki prądu stałego z serwonapędem zamiast tradycyjnych mechanicznych napędów przekładniowych. Ta maszyna o podwyższonej wydajności obsługuje tarcze o średnicy do 20 cali (508 mm), bębny o średnicy do 19,5 cala (500 mm) oraz koła zamachowe przy nieograniczenie regulowanych obrotach wrzeciona w zakresie od 70 do 320 obr./min. Wyposażona w precyzyjne podwójne noże tokarskie oraz szybką wymianę między obróbką bębnów a tarczami, maszyna C9372 zapewnia wydajne szlifowanie powierzchni w zastosowaniach samochodowych, dla lekkich pojazdów dostawczych oraz pojazdów komercyjnych. Napęd paskiem zimnym zmniejsza drgania i hałas podczas pracy. Cavalry zaprojektowała tę maszynę tokarską do układów hamulcowych specjalnie dla serwisów o wysokim natężeniu pracy, flot pojazdów oraz warsztatów zajmujących się naprawami ciężkimi.
Maszyna tokarska do klocków i bębnów hamulcowych Cavalry C9372 Heavy Duty stosuje zasadniczo odmienną metodę inżynierską w porównaniu do tradycyjnych tokarek hamulcowych. Gdzie konwencjonalne maszyny opierają się na napędach mechanicznych, przekładniach i skrzyniach biegów – co wiąże się z ich naturalną złożonością oraz wymaganiami serwisowymi – model C9372 wykorzystuje precyzyjne prądu stałego silniki serwonapędowe zaprojektowane specjalnie do wymagających przemysłowych zastosowań sterowania ruchem. Ta architektura napędzana serwonapędem zapewnia szybką i dokładną kontrolę nad ruchem wrzeciona oraz ruchem poprzecznym, jednocześnie redukując liczbę elementów mechanicznych, które zwykle ulegają zużyciu lub wymagają regulacji w maszynach napędzanych przekładniami.
Konfiguracja serwosilnika modelu C9372 zapewnia wyraźne zalety przy szlifowaniu elementów układu hamulcowego. Silniki zapewniają płynną i stabilną moc w całym zakresie pracy, umożliwiając technikom osiągnięcie bardzo gładkich powierzchni, których trudno dokonać przy użyciu systemów napędzanych mechanicznie. Elektroniczna kontrola prędkości posuwu i obrotów wrzeciona eliminuje drgania i drżenie, jakie mogą wprowadzać do procesu cięcia przekładnie mechaniczne, co przekłada się na gładziej szlifowane powierzchnie oraz bardziej spójne wyniki obróbki.
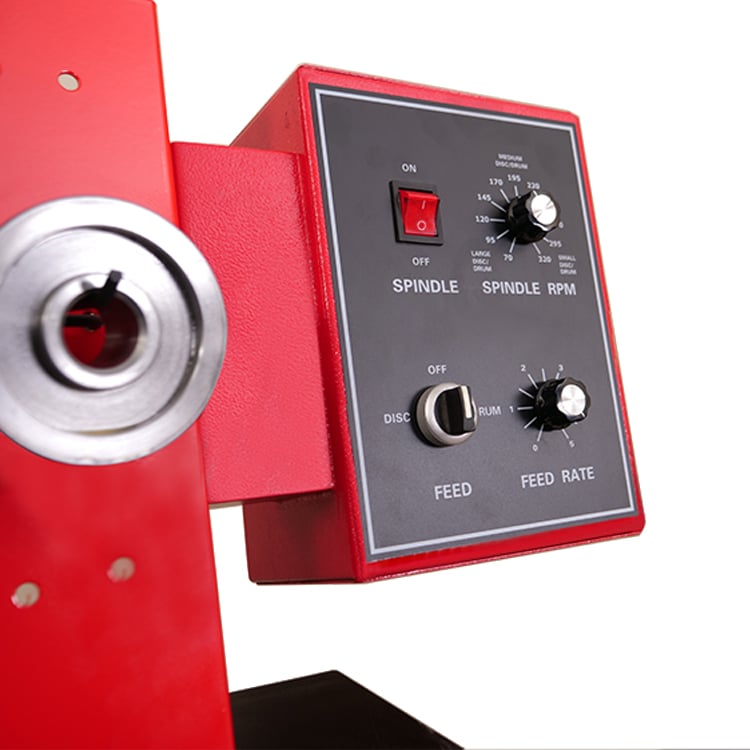
Bezstopniowe ustawienia prędkości obrotowej wrzeciona w zakresie od 70 do 320 obr/min zapewniają operatorom nieosiągalną dotąd kontrolę nad parametrami cięcia. Ten szeroki zakres prędkości pozwala technikom dobierać dokładną prędkość obrotową dla każdego konkretnego przedmiotu obrabianego, uwzględniając takie czynniki jak średnica, stan materiału oraz pożądany rodzaj wykończenia powierzchni. Możliwość precyzyjnego doboru prędkości oznacza, że operatorzy nie są ograniczeni do ustalonych kroków prędkości – mogą wybrać optymalną prędkość dla każdego indywidualnego zadania.
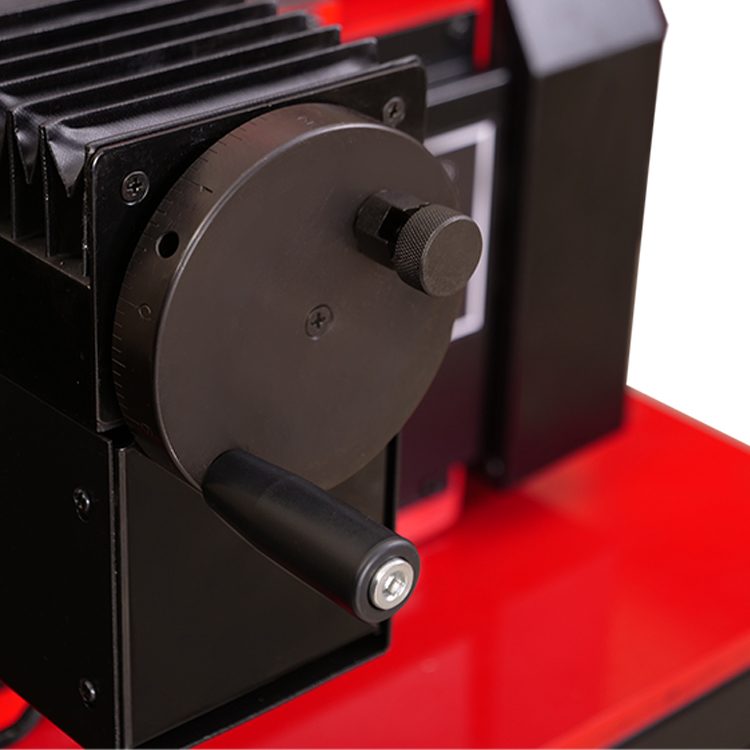
System podawania zapewnia nieograniczoną zmienność prędkości podawania od 0 do 0,026 cala (0–0,66 mm/obr.) zarówno dla pracy z wirnikiem, jak i bębnem. Operatorzy mogą zwiększać prędkość podawania w celu efektywnego obróbki ścisłej lub zmniejszać ją w celu precyzyjnej obróbki wykończeniowej – wszystko za pomocą prostego pokrętła regulacyjnego. Ta elastyczność pozwala technikom zoptymalizować każdą operację cięcia pod kątem szybkości, jakości powierzchni lub trwałości narzędzia, w zależności od wymagań zadania.
Model C9372 obsługuje szeroki zakres przedmiotów obrabianych o średnicy wirnika od 4 do 20 cali (102–508 mm) oraz maksymalnej grubości 2,85 cala (73 mm). Pojemność bębna wynosi do 19,5 cala (500 mm) przy głębokości 6,5 cala (165 mm), a pojemność koła zamachowego odpowiada zakresowi średnic wirnika. Wrzecioło wytrzymuje obciążenie do 150 funtów (68 kg), co umożliwia obróbkę elementów o dużej masie. Napęd za pomocą pasów zębatych zapewnia cichszą pracę i ogranicza przenoszenie drgań. Wymiary maszyny 1100 × 730 × 720 mm przy całkowitej masie 300 kg zapewniają stabilną podstawę do intensywnej pracy.
Główne cechy produktu
System napędu silników serwonapędowych prądu stałego
Model C9372 wyróżnia się na tle tradycyjnych tokarek do obróbki klocków hamulcowych dzięki precyzyjnemu napędowi silników serwonapędowych prądu stałego. W przeciwieństwie do mechanicznych przekładni i skrzynek biegów, które wprowadzają złożoność, punkty zużycia oraz drgania, silniki serwonapędowe zapewniają bezpośrednią i czułą moc zarówno do napędu wrzeciona, jak i napędu poprzecznego. Taki wybór inżynieryjny zmniejsza wymagania serwisowe i zapewnia gładką, stabilną moc niezbędną do osiągnięcia doskonałej jakości powierzchni.
Bezstopniowa regulacja prędkości obrotowej wrzeciona
Operatorzy mogą nieprzerwanie dostosowywać prędkość obrotową w zakresie od 70 do 320 obr/min, co pozwala dokładnie dopasować prędkość skrawania do wymagań obrabianego przedmiotu. Ten szeroki zakres obejmuje wszystko – od wolnych cięć roboczych na przedmiotach o dużym średnicy po szybsze przejścia wykańczające na mniejszych elementach. Możliwość bezstopniowej regulacji prędkości umożliwia technikom dobór optymalnych prędkości dla różnych materiałów i warunków pracy, a nie ogranicza ich do ustalonych kroków prędkości.
Bezstopniowa regulacja posuwu
Wartości prędkości podawania dostosowywane są w sposób ciągły w zakresie od 0 do 0,026 cala (0–0,66 mm/obr.) zarówno dla operacji wirnika, jak i bębna. Dzięki temu operatorzy mogą ustawić optymalną prędkość podawania dla każdego konkretnego zadania — zwiększając ją w celu efektywnego toczenia grubego lub zmniejszając ją przy precyzyjnych przebiegach wykańczających. Regulacja za pomocą pokrętła umożliwia szybkie i intuicyjne dostosowanie, skracając czas przygotowania między różnymi typami zadań.
System napędu paskiem zimzem
Model C9372 wykorzystuje paski zimzem, które zapewniają szybszą i cichszą pracę w porównaniu do tradycyjnych napędów paskiem klinowym lub zębatkowym. Konstrukcja paska redukuje przenoszenie drgań i drżen do strefy cięcia, co bezpośrednio poprawia jakość powierzchni po obróbce. Cichsza praca poprawia warunki pracy w warsztacie, szczególnie w zatłoczonych środowiskach serwisowych, gdzie jednocześnie pracuje wiele maszyn.
Wysokoprecyzyjny system podwójnych noży
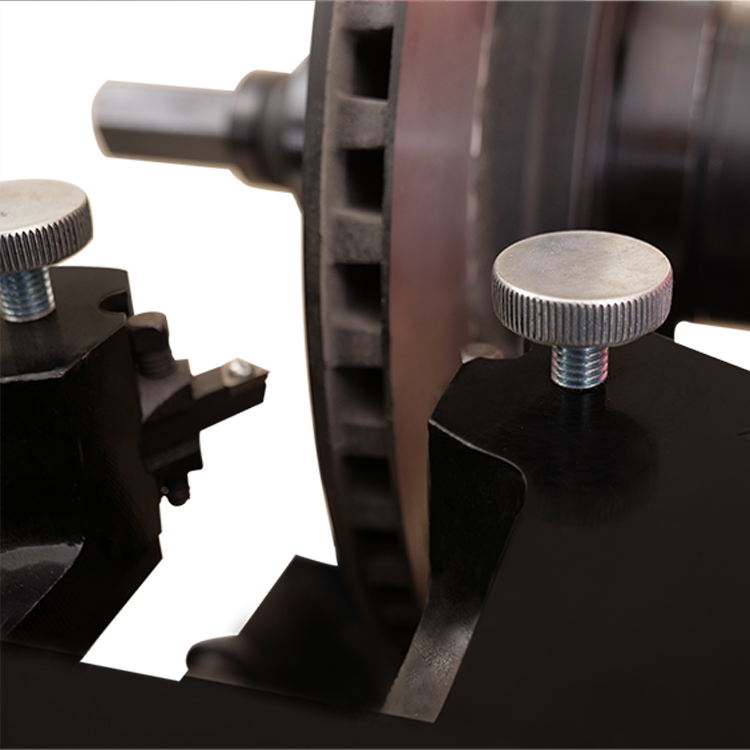
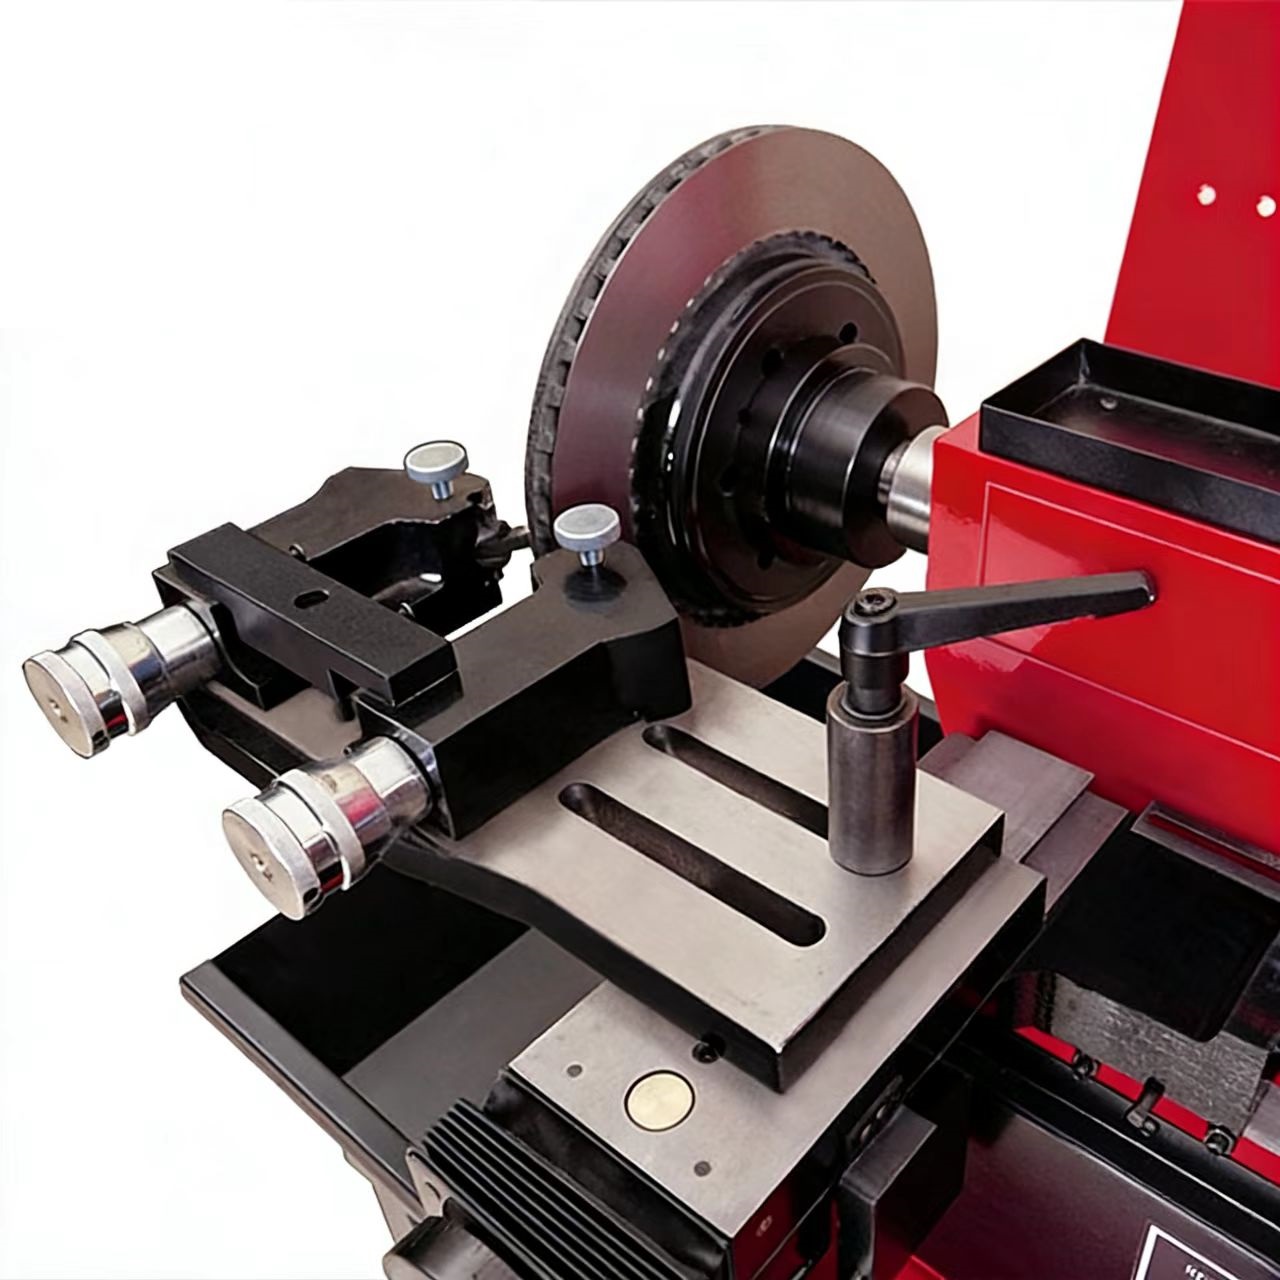
Maszyna z dwoma frezarkami obrabia jednocześnie obie strony tarczy, skracając czas obróbki i zapewniając jednolity wykończenie obu powierzchni. Szybki system wymiany między bębnem a tarczą minimalizuje czas przygotowania przy przełączaniu się między różnymi typami komponentów. Konstrukcja frezarek wspiera wydajny przepływ pracy w środowiskach serwisowych o wysokim natężeniu, gdzie technicy często przełączają się między pracą na tarczach a bębnach.
Opłacalne ostrza z węglików spiekanych
Trójkątne ostrza frezarskie z dodatnim kątem natarcia i konstrukcją dwustronną zapewniają sześć krawędzi tnących na każde ostrze. Każdy zestaw ostrzy pozwala na wykonanie około 80–100 napraw tarcz, co daje istotne oszczędności w dłuższym okresie użytkowania. Dodatni kąt natarcia sprzyja efektywnej czynności tnącej i zmniejsza siły tnące, wydłużając tym samym żywotność zarówno narzędzi, jak i maszyny.
Wielofunkcyjna pojemność obrabianych elementów
Z urządzeniem C9372 można obrabiać elementy o średnicy wirnika od 4 cali (101,6 mm) do 20 cali (508 mm) oraz o średnicy bębna od 6 cali (152,4 mm) do 19,5 cala (495,3 mm), w tym od małych wirników samochodów osobowych po duże bębny ciężarówek. Maksymalna grubość wirnika wynosząca 2,85 cala (73 mm) umożliwia obróbkę wirników wentylowanych i ciężkoobciążonych stosowanych w pojazdach komercyjnych.
Szybka wymiana narzędzi
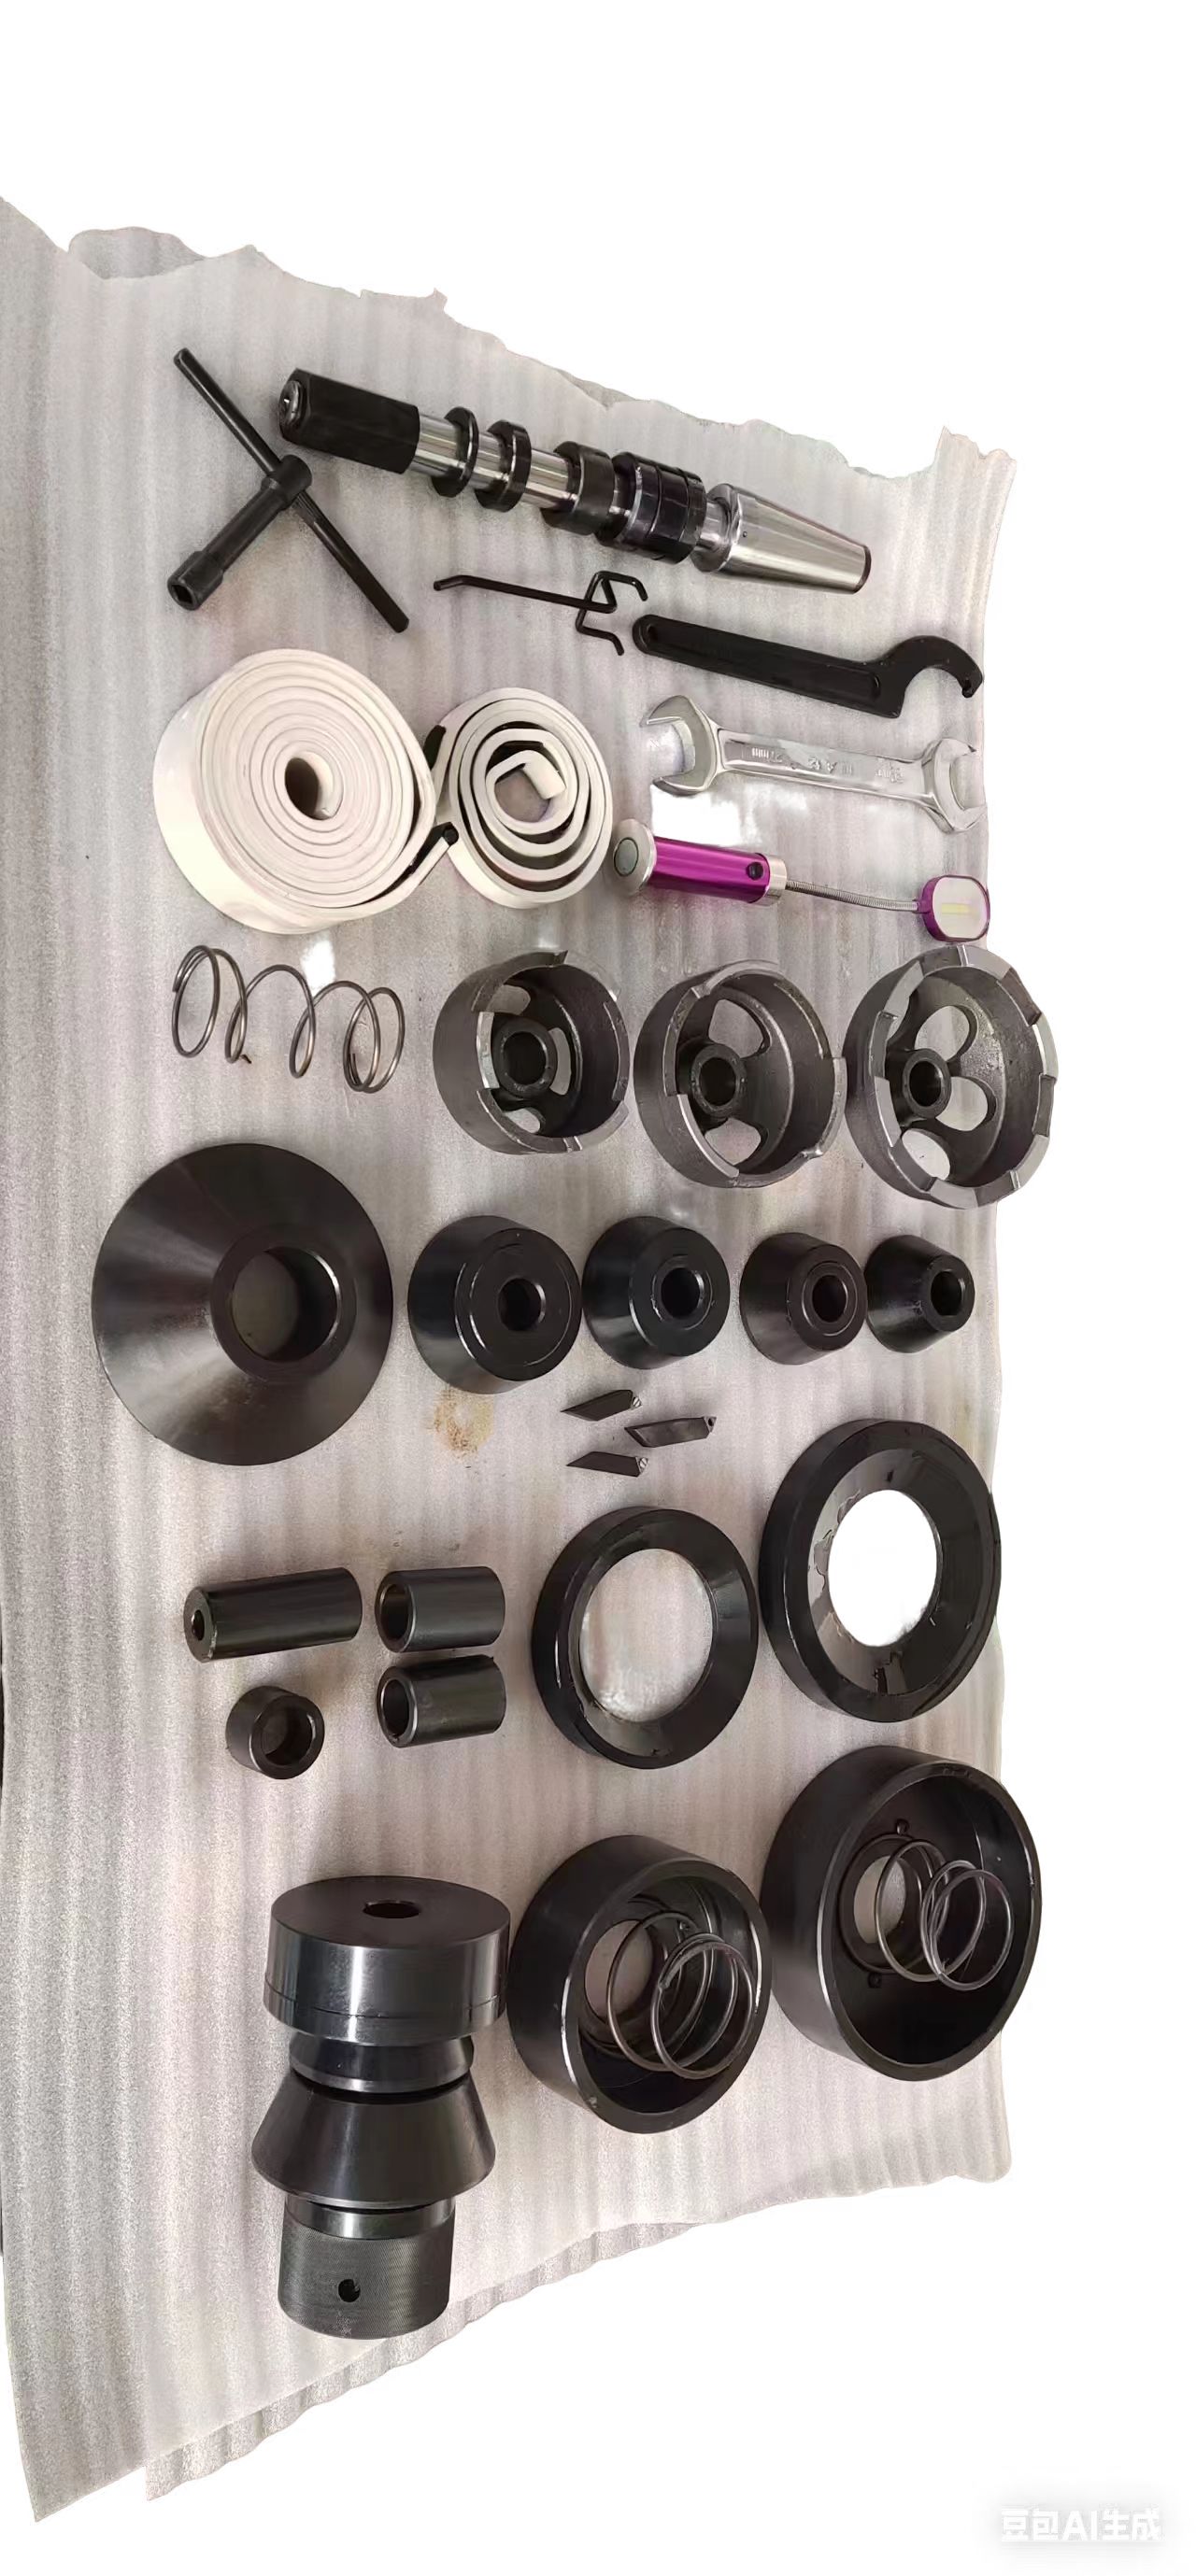
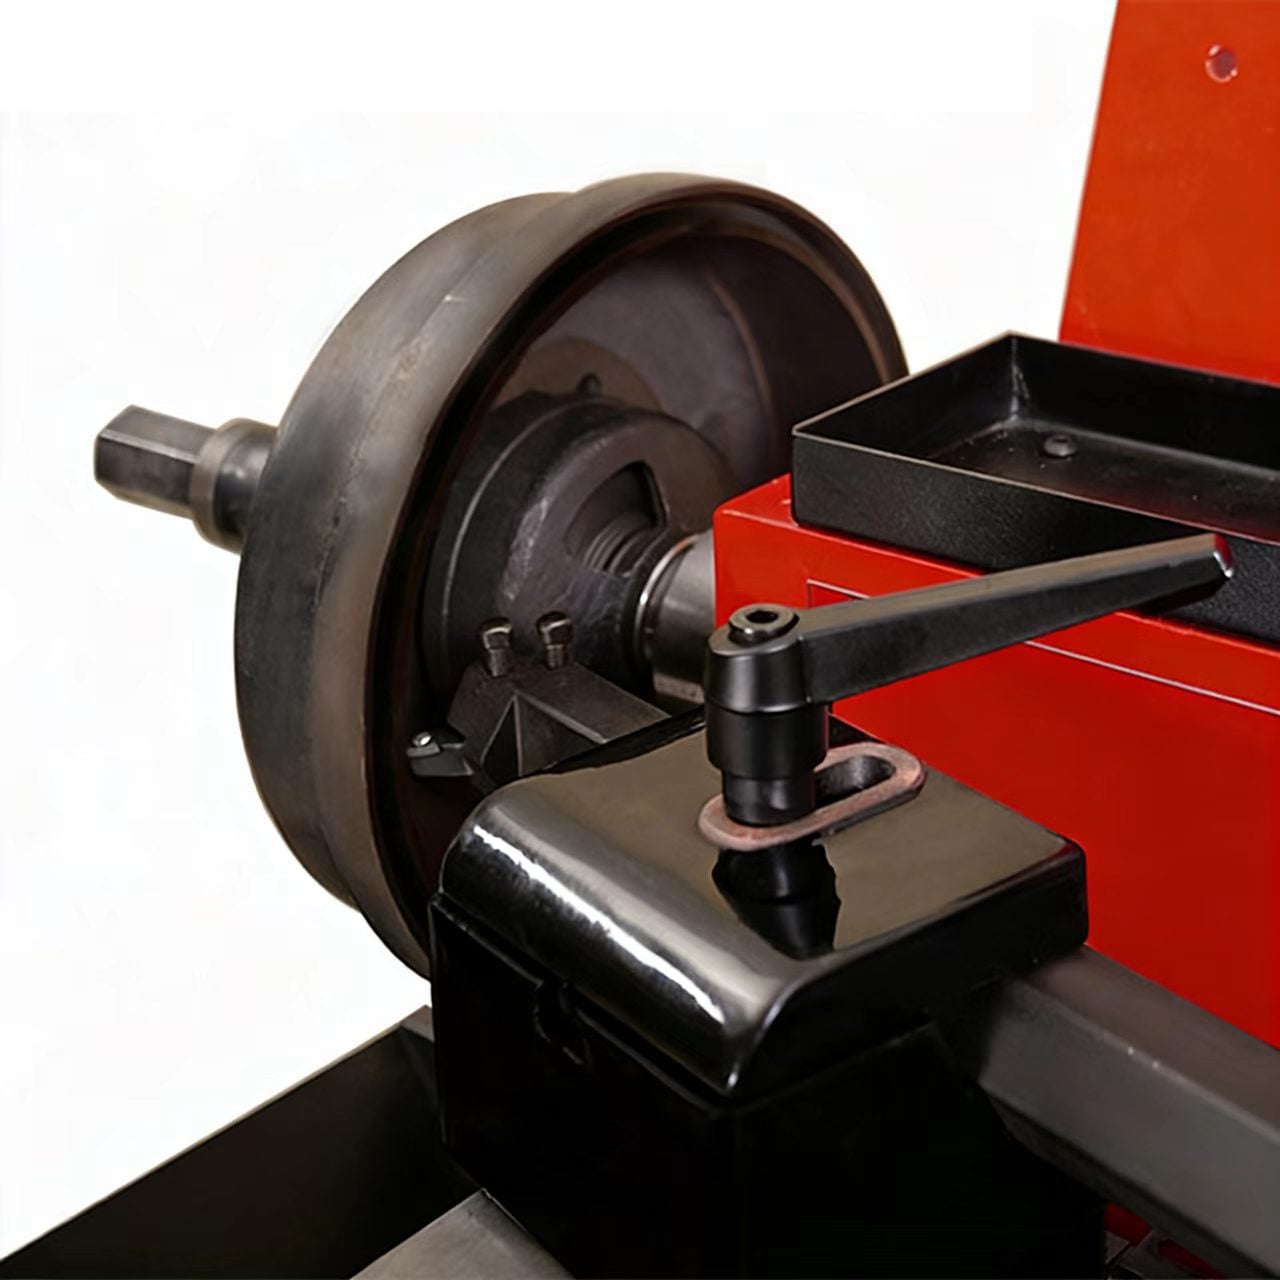
Urządzenie C9372 wyposażone jest w różnorodne adaptery do toczenia tarcz i bębnów o różnych rozmiarach. System szybkiej wymiany między toczeniem bębnów a toczeniem tarcz skraca czas postoju między różnymi rodzajami zadań, zwiększając wydajność obsługi w zajętych warsztatach. System adapterów ułatwia montaż i redukuje złożoność przygotowania.
Adapter
| Model | C9372 |
| Silnik | 110 V / 220 V, 50 Hz / 60 Hz |
| Prędkość silnika | 70–320 obr./min |
| Prędkości podawania – wirnik i bęben | 0–0,026 cala (0–0,66 mm/obr.) |
| Maksymalna grubość wirnika | 2,85 cala (73 mm) |
| Średnica rotorowa | 4–20 cali (102–508 mm) |
| Średnica bębna | 6–19,5 cala (152–500 mm) |
| Głębokość bębenka | 6,5 cala (165 mm) |
| Średnica koła zamachowego | 4–20 cali (102–508 mm) |
| Waga brutto | 300kg |
| Nośność wałka | 150 funtów (68 kg) |
| Wymiary | 1100 × 730 × 720 mm |
 |
 |
 |
 |
 |
 |
Obiekty serwisowe dla ciężarówek i pojazdów komercyjnych
C9372 doskonale sprawdza się w serwisach obsługujących ciężarówki, autobusy i pojazdy komercyjne. Dzięki pojemności bębli osiągającej 19,5 cala (500 mm) oraz pojemności tarcz do 20 cali (508 mm) urządzenie radzi sobie z większymi elementami stosowanymi w ciężarówkach klas 6–8. Pojemność wału na tarcze o grubości do 2,85 cala umożliwia obróbkę wentylowanych, ciężkich tarcz stosowanych w zastosowaniach komercyjnych. Nośność wrzeciona wynosząca 150 funtów (ok. 68 kg) zapewnia obsługę cięższych przedmiotów obrabianych podczas serwisu klocków hamulcowych.
Centra wysokoprzepustowe do obsługi hamulców
Dedykowane operacje serwisowe hamulców obsługujące duże dzienne wolumeny korzystają z architektury silników serwonapędowych oraz szybkiej wymienialności narzędzi w modelu C9372. Nieskończenie zmienne prędkości obrotowe i posuwy pozwalają technikom zoptymalizować każdy skrawek pod kątem szybkości i jakości, maksymalizując wydajność. System dwóch ostrzy skraca czas obróbki tarcz, a szybka zamiana między obróbką bębli a tarczami zapewnia ciągłą, produktywną pracę maszyny przy różnych rodzajach zadań.
Operacje utrzymania floty
Fleety komercyjne – w tym firmy kurierskie, jednostki administracji miejskiej, przedsiębiorstwa energetyczne oraz firmy budowlane – wymagają niezawodnych możliwości serwisu klocków hamulcowych w własnym zakresie. Urządzenie C9372 umożliwia warsztatom fleetowym szlifowanie komponentów hamulcowych wewnętrznie, co skraca czas postoju pojazdów i pozwala kontrolować koszty serwisu. Mocna konstrukcja oraz niezawodny napęd serwo zapewniają spójną wydajność nawet przy regularnym użytkowaniu w warunkach ciężkiego obciążenia.
Warsztaty samochodowe i do naprawy lekkich ciężarówek
Warsztaty serwisujące pojazdy osobowe i lekkie ciężarówki korzystają z szerokiego zakresu możliwości urządzenia C9372, obejmującego wszystko – od małych tarcz hamulcowych w samochodach osobowych po duże komponenty w SUV-ach. Napęd paskowy typu „wąż” oraz architektura silnika serwo zapewniają jakość powierzchni zgodną z oczekiwaniami premium usług samochodowych. Zwarta konstrukcja o wymiarach 1100×730×720 mm mieści się w większości warsztatów.
Specjalistyczne warsztaty frezarskie
Sklepy świadczące usługi szlifowania tarcz sprzęgłowych doceniają pojemność urządzenia C9372, obejmującą tarcze o średnicy od 4 cali do 20 cali (102–508 mm). Bezstopniowo regulowane prędkości obrotowe i posuwy umożliwiają precyzyjną kontrolę podczas obróbki tarcz sprzęgłowych, gdzie jakość powierzchni ma kluczowe znaczenie. Precyzyjny system z dwoma frezami oraz gładki napęd serwo zapewniają doskonałą jakość wykończenia niezbędną przy szlifowaniu tarcz sprzęgłowych.
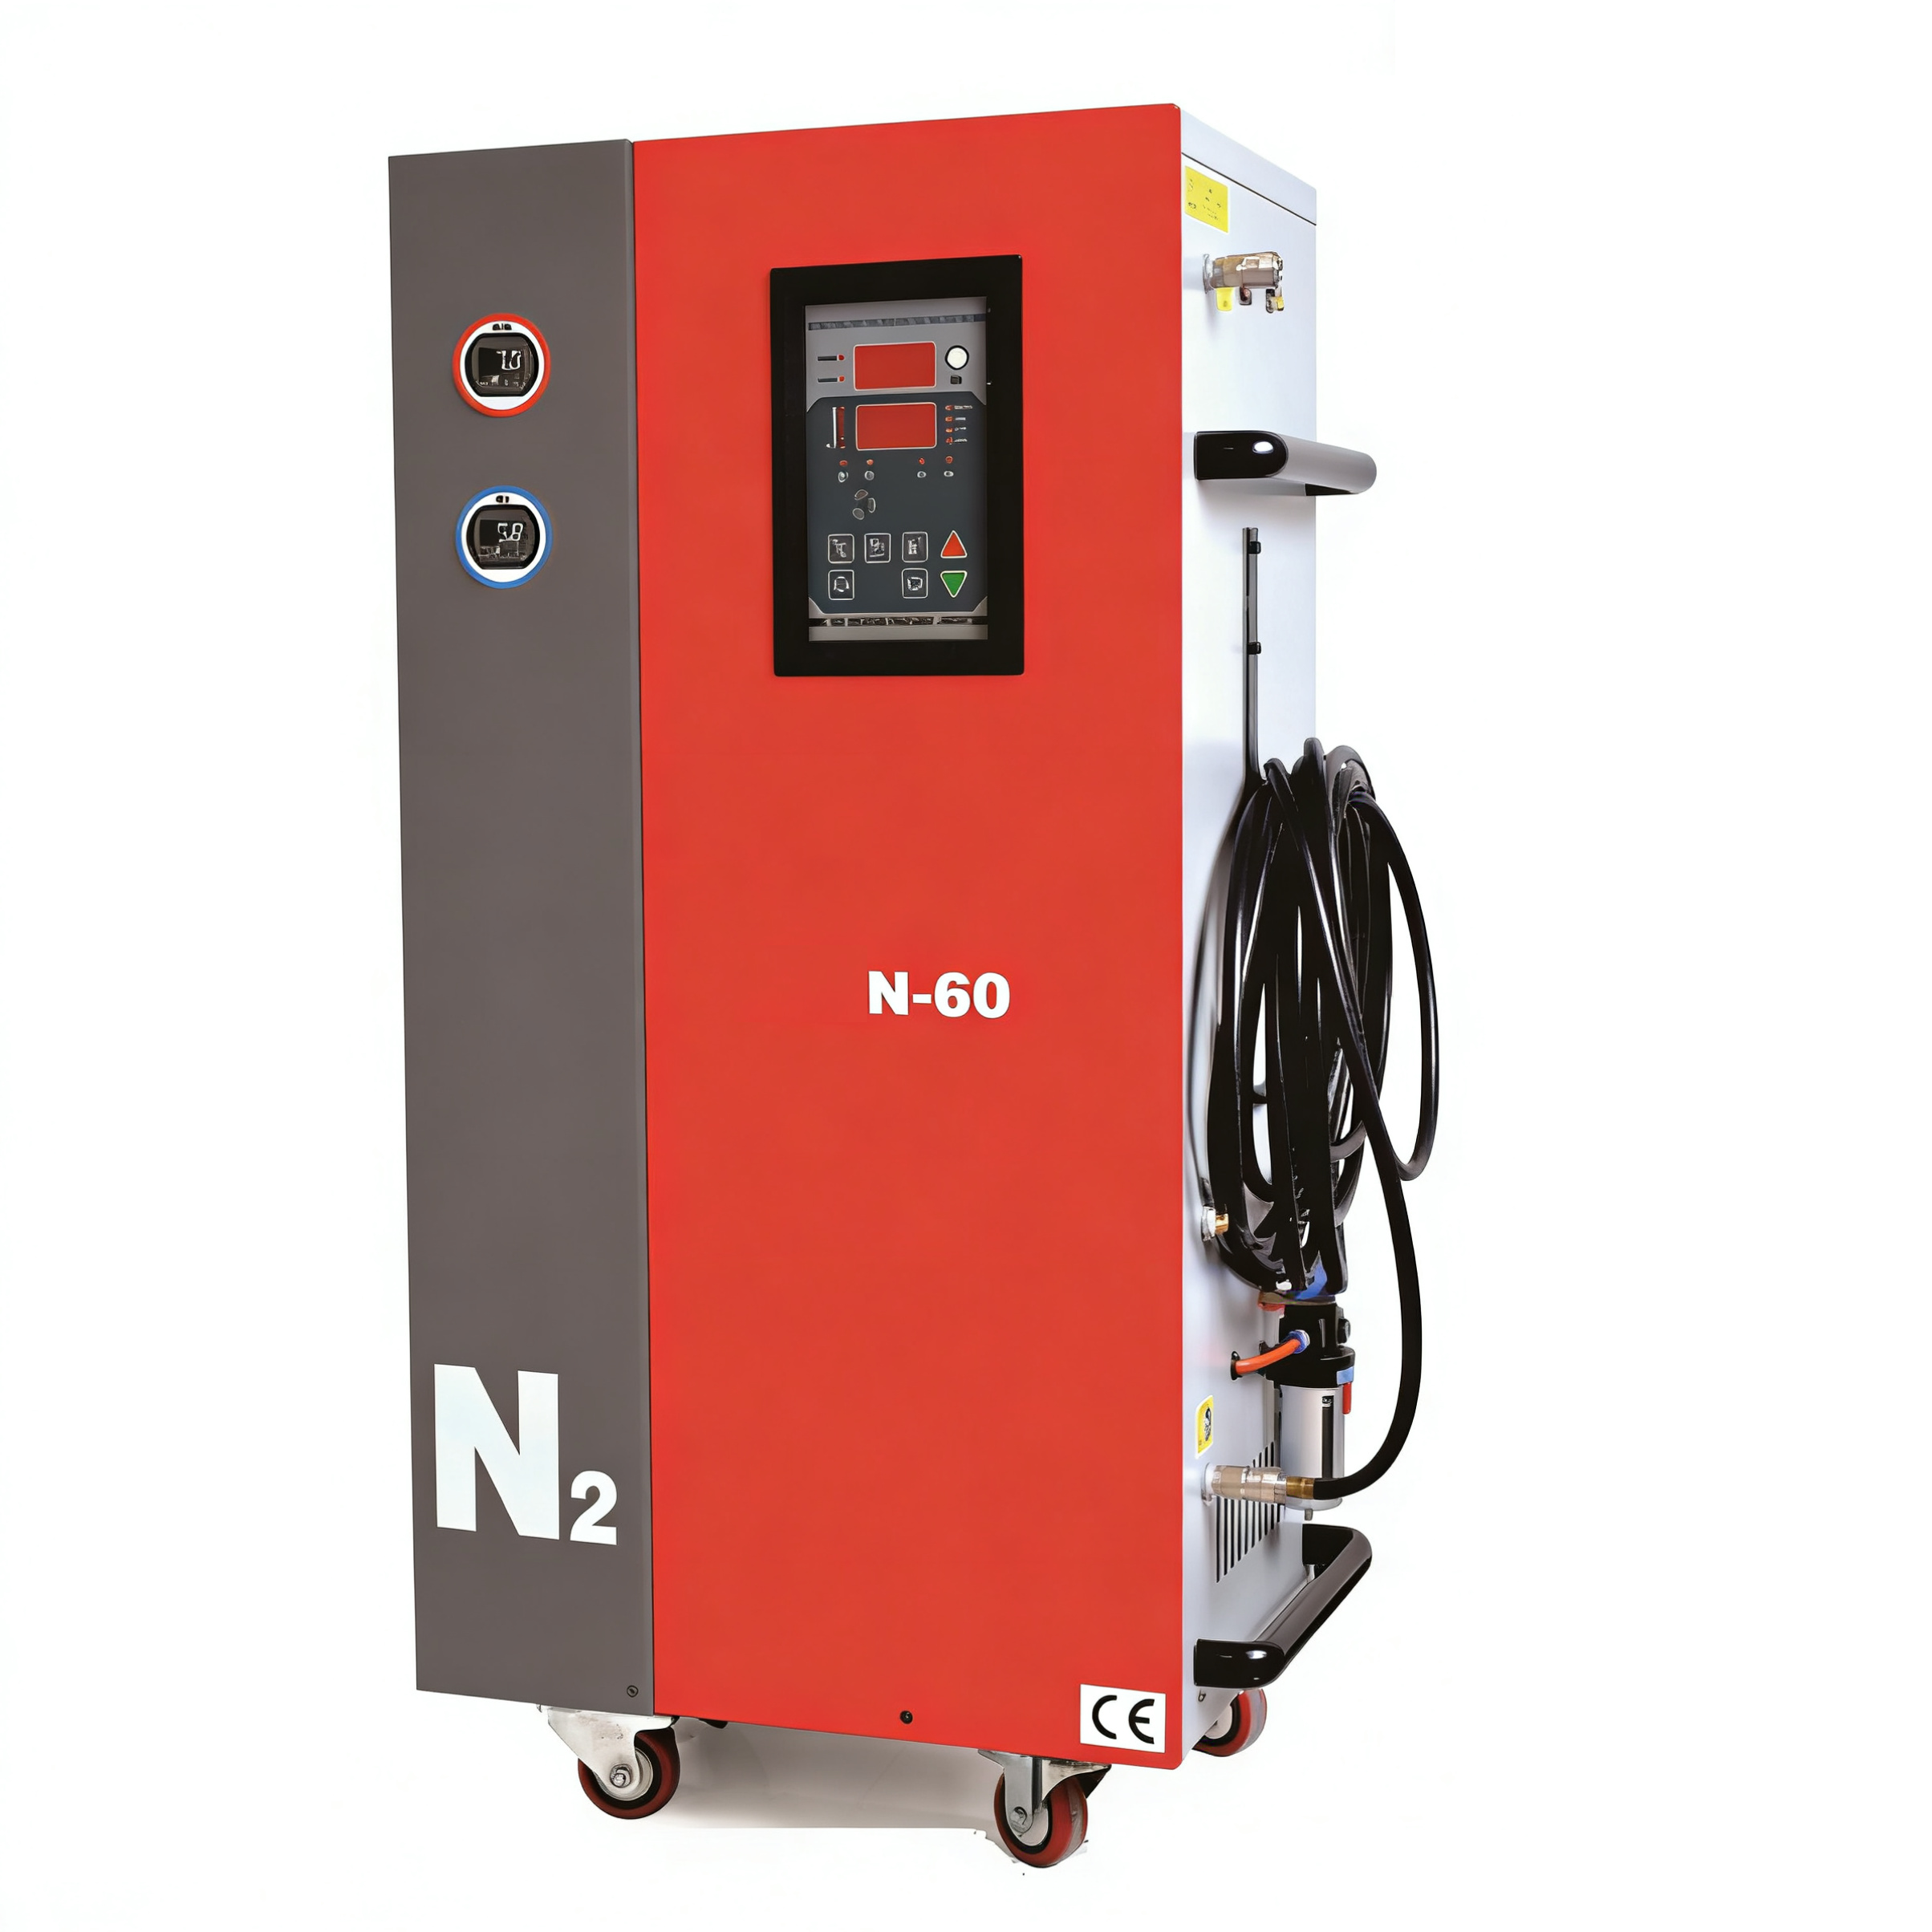
Napełniacz azotem N-60/N-60H
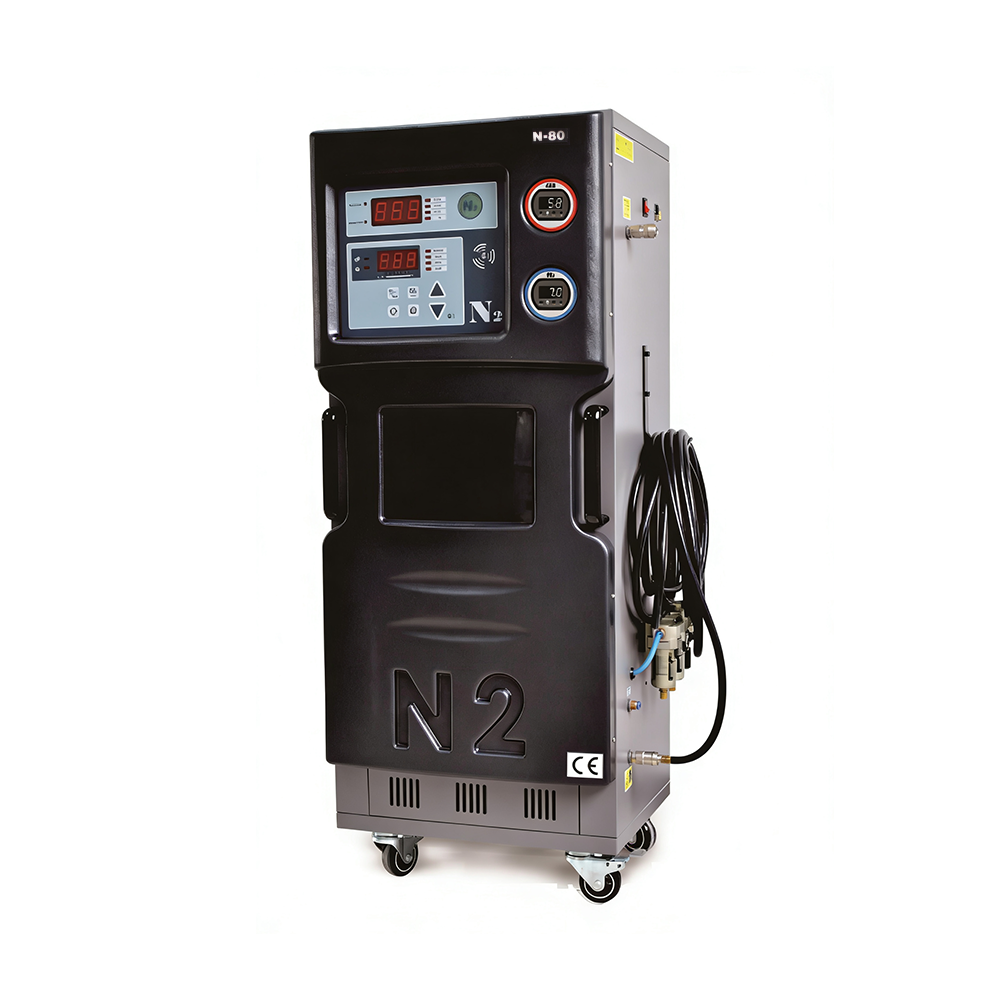
Zbiornik do przechowywania azotu N-80/N-80H
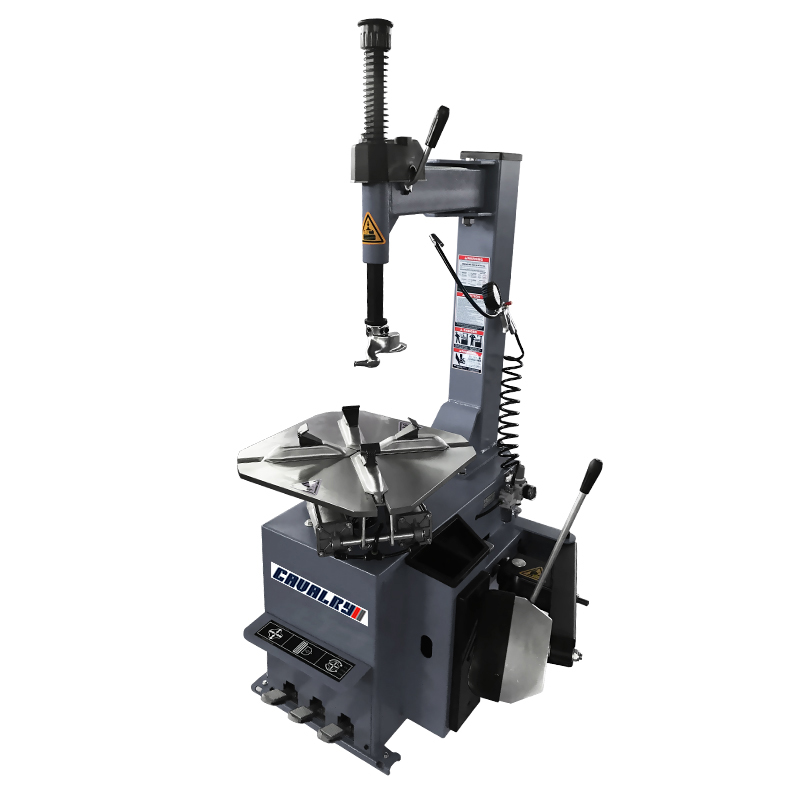
Półautomatyczna zmieniarka opon z ramą obrotową, średnica opony 10"–22"
Pomoc w uruchomieniu ładowarki
Prawa autorskie © 2026 przez CAVALRY - Polityka prywatności